常用的数控刀具牌号,买刀的时候少走弯路(值得收藏)
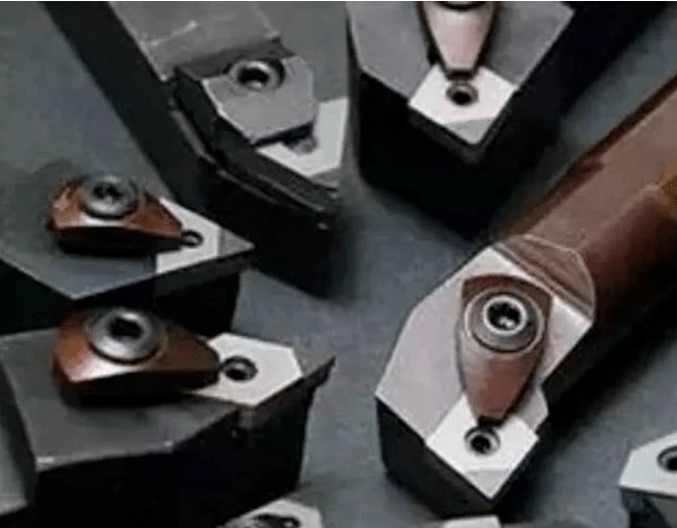
在数控加工中,刀具的选择直接关系到加工效率、工件质量和生产成本。面对市场上琳琅满目的刀具牌号,如何快速识别并选出适合自己工况的刀具,是每个工艺员和操作工都需要掌握的技能。本文将梳理常用的数控刀具牌号体系,帮助你在采购时心中有数,少走弯路。
一、ISO国际标准牌号分类
ISO标准将硬质合金刀具材料按加工对象分为六大类,用字母和颜色标识:
- P类(蓝色):适用于钢件加工,韧性好,耐磨性适中。
- M类(黄色):适用于不锈钢加工,兼顾韧性与耐磨性。
- K类(红色):适用于铸铁加工,耐磨性好,抗崩刃性强。
- N类(绿色):适用于铝及有色金属加工,刃口锋利,抗粘附。
- S类(棕色):适用于高温合金及钛合金加工,抗高温性能优异。
- H类(灰色):适用于淬硬钢加工,硬度高,耐磨性极强。
采购时首先要根据工件材料确定对应的ISO类别,这是选刀的第一步。
二、常见国产刀具牌号
国内主流硬质合金刀具牌号多沿用行业习惯命名,常见的有:
- YG系列:如YG6、YG8、YG6X,属于K类,适用于铸铁、有色金属及非金属材料的粗加工和半精加工。其中YG6X晶粒较细,耐磨性更好。
- YT系列:如YT15、YT14、YT5,属于P类,适用于钢件加工。YT5抗冲击性强,适合粗加工;YT15耐磨性好,适合半精加工和精加工。
- YW系列:如YW1、YW2,属于M类,通用性较强,适合不锈钢及普通钢的加工。
- YN系列:如YN05、YN10,属于H类,适用于淬硬钢和高硬度材料的精加工。
株洲钻石(ZCC·CT)的牌号如YBG102、YBG202、YBC251等,在市场上应用广泛。YBG102适合钢件精加工,YBG202通用性较好,YBC251适合铸铁加工。
三、常见进口品牌牌号体系
1. 山特维克可乐满(Sandvik Coromant)
其牌号命名规则通常为:字母+数字+字母。例如GC4325、GC2015、GC1025等。GC系列覆盖了从粗加工到精加工的全范围。GC4325适合钢件中粗加工,GC2015适合钢件精加工,GC1025适合铸铁精加工。
2. 肯纳金属(Kennametal)
常见牌号如KC5010、KC5025、KC9250等。KC5010适用于钢件精加工,KC5025适用于钢件半精加工及不锈钢加工,KC9250适用于铸铁加工。
3. 伊斯卡(Iscar)
其牌号如IC8250、IC808、IC908等。IC8250适合钢件精加工,IC808通用性强\(适合多种材料\),IC908适合铸铁及高温合金加工。
4. 三菱(Mitsubishi)
常见牌号如VP15TF、MC6020、MC7020等。VP15TF为通用型PVD涂层牌号,适合钢件及不锈钢加工;MC6020适合铸铁加工。
四、选刀实用建议
- 先看工件材料定ISO类别,再根据加工工序(粗/精)选择牌号。粗加工优先考虑抗冲击性,精加工优先考虑耐磨性和刃口质量。
- 关注涂层技术。现代数控刀具多为涂层刀具,常见涂层有TiN、TiCN、TiAlN、AlCrN等。TiAlN涂层耐高温性能好,适合高速加工钢件;AlCrN涂层抗氧化性强,适合高温合金加工。
- 注意槽型与牌号的匹配。同一牌号下不同槽型对应不同加工工况和进给范围,采购时不能只看牌号,还要确认槽型。
- 条件允许时优先选用知名品牌的主流牌号,性能稳定,技术支持完善。国产品牌在常规加工领域性价比优势明显,可先从常用牌号试用验证。
- 建立刀具使用台账,记录每批次刀具在特定工况下的寿命和失效形式,逐步形成适合自身产品的刀具库,避免盲目采购。
数控刀具牌号虽多,但遵循ISO分类基础,再掌握主流品牌的命名规律,选刀并不复杂。收藏本文的牌号对照和选刀要点,下次采购时按图索骥,能有效降低试错成本,让每一把刀具都用在刀刃上。
如若转载,请注明出处:http://www.rfaoi.com/product/56.html
更新时间:2026-11-07 13:32:02